نحوه حل برش های ناقص روی فیلم انعکاسی
در تولید علائم راهنمایی و رانندگی، دستیابی به یک برش تمیز و دقیق بر روی فیلم بازتابنده بسیار مهم است. با این حال، بسیاری از تولیدکنندگان با یک ناامیدی رایج مواجه می شوند: پلاتر برش قادر به برش کامل مواد نیست. این نه تنها "علف هرز" (حذف فیلم اضافی) را دشوار می کند، بلکه می تواند به گرافیک پیچیده آسیب برساند و مواد گران قیمت را هدر دهد.
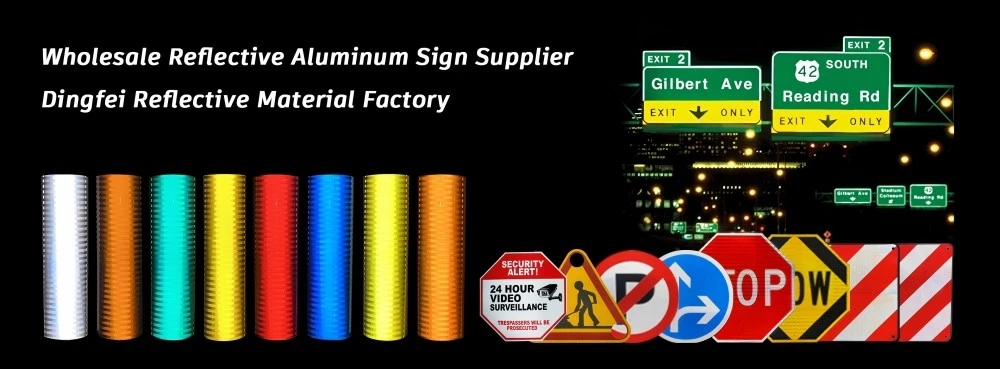
به عنوان تولید کننده پیشرو مواد بازتابنده با کیفیت بالا،دینگفیچالش های فنی موجود در پردازش فیلم های با شدت بالا و میکرو منشوری را درک می کند. در اینجا یک راهنمای حرفه ای برای عیب یابی و حل برش های ناقص روی فیلم بازتابنده ارائه شده است.
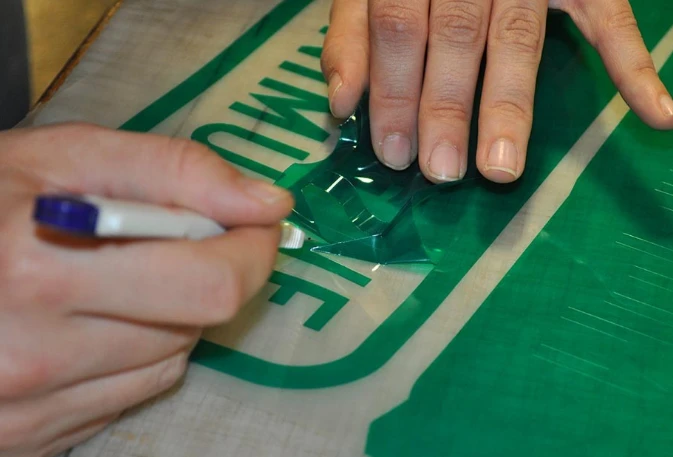
چرا برش فیلم انعکاسی سخت است؟
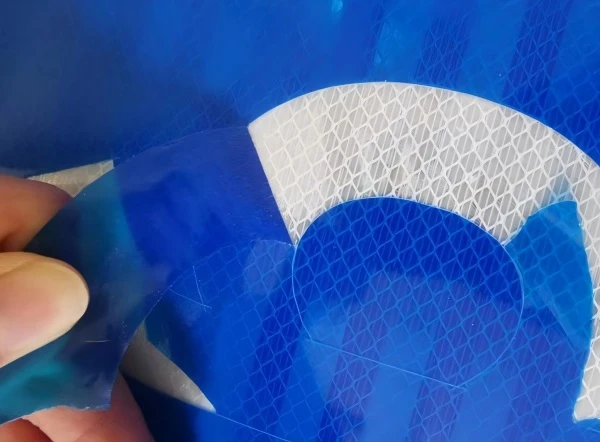
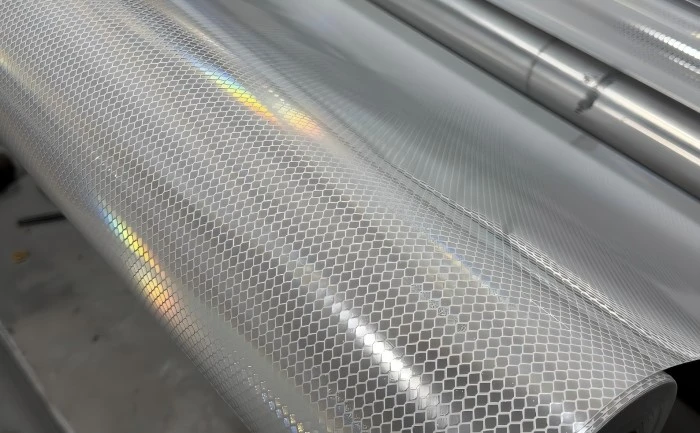
فیلم انعکاسی به طور قابل توجهی ضخیم تر و سخت تر از وینیل علامت استاندارد است. چه از نوع مهره های شیشه ای باشد و چه از نوع میکرو منشوری، ساختار چند لایه-شامل لایه بازتابنده و چسب با چسبندگی بالا- به پیکربندی های پلاتر خاصی برای اطمینان از شکستگی تمیز نیاز دارد.
5 راه حل برتر برای رفع مشکلات برش
1. به تیغه 60 درجه ارتقا دهید
تیغه های استاندارد 45 درجه اغلب برای چقرمگی وینیل بازتابنده کافی نیستند.دینگفیاستفاده از a را توصیه می کندتیغه 60 درجه. زاویه تیزتر نفوذ بهتری را فراهم می کند و مقاومت جانبی را هنگام برش از لایه های ضخیم میکرو منشوری کاهش می دهد.
2. تنظیم فشار برش (نیروی)
نیروی ناکافی شایع ترین علت بریدگی ناقص است. با افزایش فشار در مراحل کوچک شروع کنید. برایدینگفیورق های بازتابنده با شدت بالا، نیروی مورد نیاز معمولاً 50 تا 100 درصد بیشتر از وینیل کلندری استاندارد است. همیشه قبل از شروع یک کار کامل یک "برش آزمایشی" انجام دهید.
3. عمق تیغه را بهینه کنید
تیغه باید به اندازه ای باشد که فیلم و چسب را برش دهد، اما نه کاغذ پشتی. اگر تیغه خیلی عمیق باشد، ممکن است کشیده شود. اگر خیلی کم عمق باشد، لایه چسب را پاک نمی کند. یک قانون کلی رایج این است که عمق را طوری تنظیم کنید که احساس کنید به سختی سطح یک تصویر کوچک را خراش می دهد.
4. کاهش سرعت برش
مواد بازتابنده سفت و سخت هستند. برش در سرعت های بالا می تواند باعث پرش یا بلند شدن تیغه شود و منجر به پرش شدن بخش شود. با کاهش سرعت پلاتر، به سر تیغه ثبات بیشتری برای حرکت در چگالی مواد، به خصوص برای اشکال حروف پیچیده می دهید.
5. از ویژگی "دو برش" استفاده کنید
برای مواد فوق العاده سخت ماننددینگفیفیلمهای کلاس C یا ASTM D4956 درجه 4، ویژگی «دو برش» یا «Overcut» نرمافزار شما میتواند نجاتبخش باشد. این امر به پلاتر دستور می دهد تا دو بار از یک مسیر عبور کند و اطمینان حاصل شود که حتی سخت ترین الیاف نیز کاملاً جدا شده اند.
بررسی تعمیر و نگهداری: جزئیات کوچک را نادیده نگیرید
ایجاد چسب: فیلم های انعکاسی از چسب های قوی استفاده می کنند که می توانند به نوک تیغه بچسبند. تیغه خود را به طور مرتب با ایزوپروپیل الکل تمیز کنید.
پوشیدن نوار برش: نوار پلاستیکی زیر مسیر تیغه را بررسی کنید. اگر شیارها یا شیارهای عمیقی داشته باشد، مواد از تکیه گاه صافی که برای یک برش ثابت نیاز دارد برخوردار نخواهد بود.
چرا مواد بازتابنده Dingfei را انتخاب کنید؟
دردینگفیما فیلم های انعکاسی خود را نه تنها برای دید بهتر، بلکه برای سهولت پردازش طراحی می کنیم. مواد ما دارای ضخامت ثابت و یک لایه چسب تثبیت شده هستند که کشش تیغه را به حداقل می رساند و آنها را با تمام پلاترهای برش حرفه ای اصلی (مانند Graphtec، Roland و Summa) سازگار می کند.
AFQ
Q1: بهترین زاویه تیغه برای برش فیلم علائم راهنمایی بازتابنده چیست؟
A:تیغه 60 درجه استاندارد صنعتی برای مواد بازتابنده است. ضخامت فیلم منشوری با شدت بالا (HIP) را بسیار بهتر از یک تیغه استاندارد 45 درجه کنترل می کند.
Q2: برای برش ورق های بازتابنده Dingfei چقدر فشار لازم است؟
A:در حالی که تنظیمات بر اساس مارک پلاتر متفاوت است، معمولاً باید نیروی رو به پایین (Force) را به میزان قابل توجهی افزایش دهید. توصیه می کنیم از 150 گرم تا 200 گرم شروع کنید و بر اساس برش آزمایشی تنظیم کنید.
Q3: آیا می توانم فیلم بازتابنده میکرو منشوری را با یک برش استاندارد وینیل برش دهم؟
A:بله، به شرطی که کاتر شما قدرت موتور کافی داشته باشد و از تیغه تیز 60 درجه استفاده کنید. پلاترهای سطح بالا با حالت های برش مماسی برای مواد میکرو منشوری ترجیح داده می شوند.
Q4: چرا فیلم بازتابنده من در طول عروسی پاره می شود؟
A:این معمولاً به این دلیل اتفاق میافتد که تیغه تا انتها از لایه چسب بریده نشده است. فشار برش خود را افزایش دهید یا از ویژگی "دو برش" برای اطمینان از جداسازی تمیز استفاده کنید.
Q5: هر چند وقت یکبار باید تیغه را هنگام برش مواد بازتابنده تعویض کنم؟
A:فیلم های انعکاسی ساینده هستند. ممکن است لازم باشد 2 تا 3 بار بیشتر از زمان برش وینیل استاندارد، تیغه را تعویض کنید تا دقت خود را حفظ کرده و از لبه های ناهموار جلوگیری کنید.